Oct 28, 2026
Trei milimetri de oțel inoxidabil, de 2.500 mm lungime, pliat într-un canal în U cu două coturi de 90 de grade și o îndoire de 45 de grade, iar panoul finit trebuie să se înșurubează direct pe un cadru tăiat cu laser fără o singură reluare. Acesta este jobul pentru care este cumpărată de fapt o mașină de îndoit tablă. Nu cea mai groasă farfurie din curte și nici cel mai mare tonaj din catalog.
Începe cu concluzia. Specificați mașina în jurul piesei cea mai grea și cea mai lungă pe care vă așteptați să o cotați în următorii doi ani, apoi adăugați aproximativ 20% din spațiul liber. Tonajul, lungimea îndoirii, adâncimea gâtului și tipul de control, toate decurg din acea singură parte. Orice altceva, de la numărul de axe backgauge până la marca pompei hidraulice, este secundar și poate fi negociat ulterior.
Ceea ce urmează este modul în care sunt calculate aceste limite, specificațiile pe care cumpărătorii le citesc cel mai adesea greșit și întrebările care apar în aproape fiecare cerere de comandă.
O presă de frână este descrisă de trei capacități principale și, de obicei, doar una dintre ele este comparată corect înainte de plasarea unei comenzi.
Forța pe care trebuie să o aplice o mașină la mijlocul deschiderii este stabilită de grosimea tablei, rezistența la tracțiune a materialului, deschiderea matriței și lungimea îndoirii. Îndoirea aerului necesită cea mai mică forță. Fondul sau baterea, în care poansonul presează materialul complet în matriță, poate solicita de câteva ori mai mult. De aceea, o cifră de tonaj nominal înseamnă foarte puțin în sine: 100 de tone cu o matriță în V de 16 mm și 100 de tone cu o matriță în V de 6 mm sunt două mașini complet diferite în practică.
Lungimea nominală într-un nume de model, cum ar fi 2.500 mm, este lățimea maximă a piesei de prelucrat, dar spațiul dintre carcasele laterale este mai scurt. O mașină de 2.500 mm poate oferi aproximativ 2.050 mm între cadre, astfel încât o piesă cu flanșe de întoarcere adânci poate fi fizic imposibil de introdus, chiar dacă este mai scurtă decât lungimea nominală. Adâncimea gâtului și înălțimea deschisă (lumina zilei) contează la fel de mult atunci când piesa este o cutie, un dulap sau un canal format, mai degrabă decât o bandă plată.
Două mașini cu tonaj identic și lungime identică pot diferi cu un factor de trei în preț doar din cauza modului în care controlează poziția berbecului. Springback se schimbă odată cu lotul de material, direcția cerealelor și uzura sculelor, astfel încât controlul în buclă închisă și încoronarea contează mult mai mult atunci când executați loturi mici de lucrări variate decât atunci când rulați un număr de piesă toată ziua.
Forța de îndoire a aerului poate fi estimată cu formula pe care producătorii de presa de frână au publicat-o de zeci de ani: forța pe metru în kilonewtoni este egală cu 650 înmulțit cu pătratul grosimii tablei, împărțit la deschiderea matriței în V. Pentru oțelul moale, deschiderea matriței este în mod normal considerată ca de opt ori grosimea tablei. Tabelul de mai jos aplică această formulă în intervalul de grosime oferit de majoritatea magazinelor de fabricație.
| Grosimea foii | Deschidere a matriței în V | Forța pe metru | Forță pentru o curbă de 2,5 m |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Tratați tabelul ca un punct de plecare mai degrabă decât ca un răspuns final. Îndoirile adânci, deschiderile mici ale matriței, gradele de înaltă rezistență și lungimile scurte ale flanșelor împing tonajul necesar în sus, în timp ce îndoirea numai a capetelor unei piese lungi împinge sarcina spre centrul berbecului, care este exact locul în care deformarea doare cel mai mult.
Tonajul este doar jumătate din specificație. Cealaltă jumătate decide dacă piesa de prelucrat poate fi încărcată, îndoită și îndepărtată. Luați peste acestea înainte de a semna:
Aici se află cea mai mare parte a diferenței de preț și unde răspunsul corect depinde de mixul dvs. de locuri de muncă, mai degrabă decât de bugetul dvs.
Mașini de îndoit hidraulice convenționale utilizați un opritor mecanic de adâncime și un ecartament posterior reglat manual. Acestea sunt alegerea sensibilă atunci când munca este repetitivă, mai ales îndoituri simple la 90 de grade, iar operatorul poate efectua corecții. Configurarea necesită timp și depinde de experiența operatorului, dar sistemul mecanic este simplu și ieftin de întreținut.
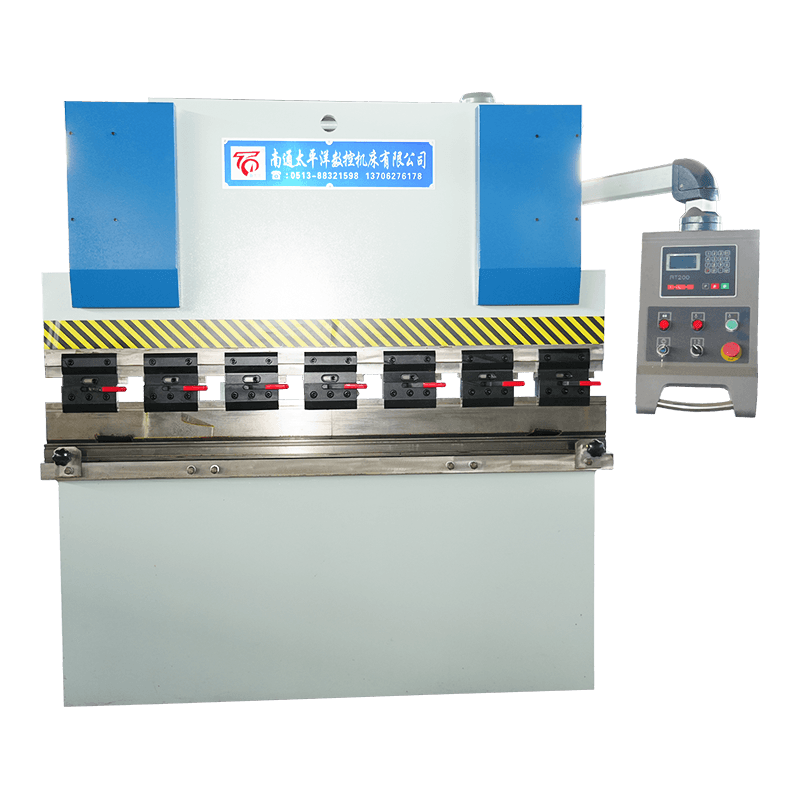
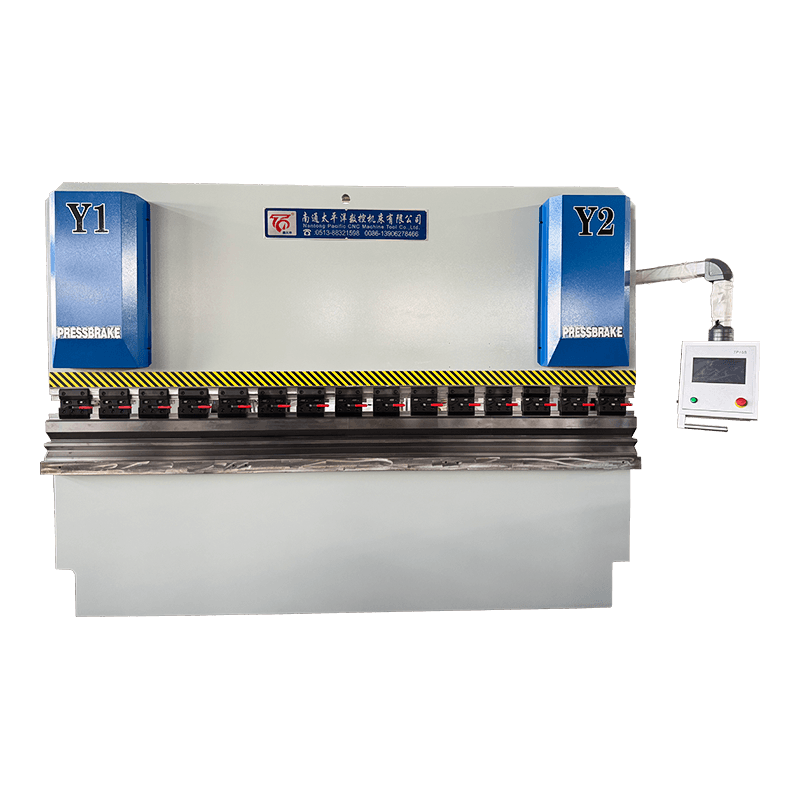
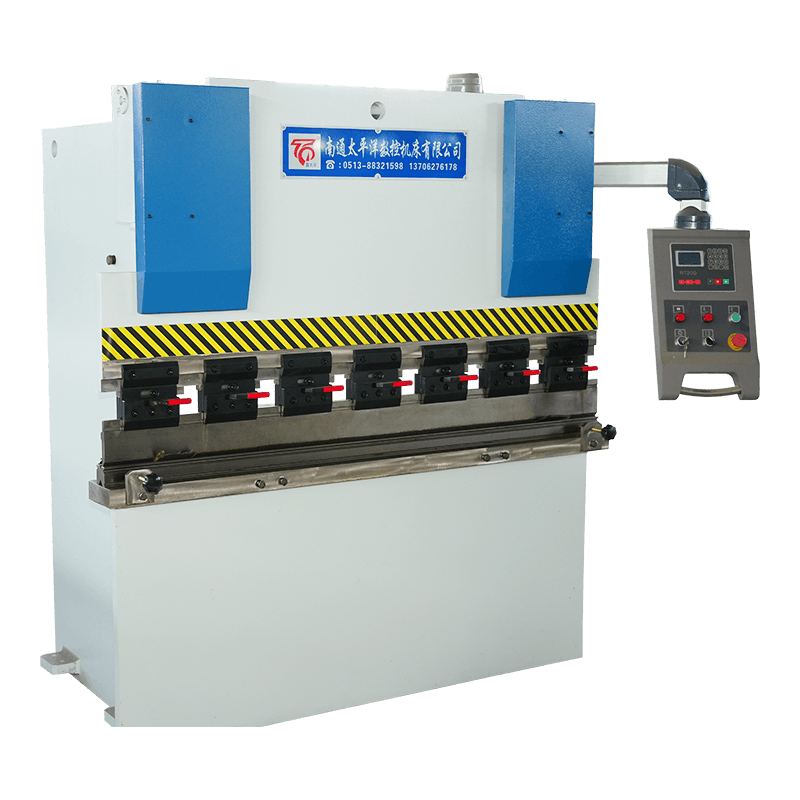 Mașină hidraulică de îndoit tablă din seria WC67Y O presă frână NC rentabilă cu control E21 sau RT200, potrivită pentru fabricație, HVAC și producție generală. Vizualizare produs →
Mașini CNC sincrone cu arbore de torsiune legați doi cilindri cu o bară de torsiune, astfel încât ambele capete ale berbecului să se deplaseze împreună și adăugați un control numeric pentru adâncimea berbecului și poziția ecartamentului posterior. Ele țin unghiul mai bine decât o oprire pur mecanică, stochează programe pentru lucrări repetate și gestionează loturi mixte mult mai confortabil, la un cost moderat.
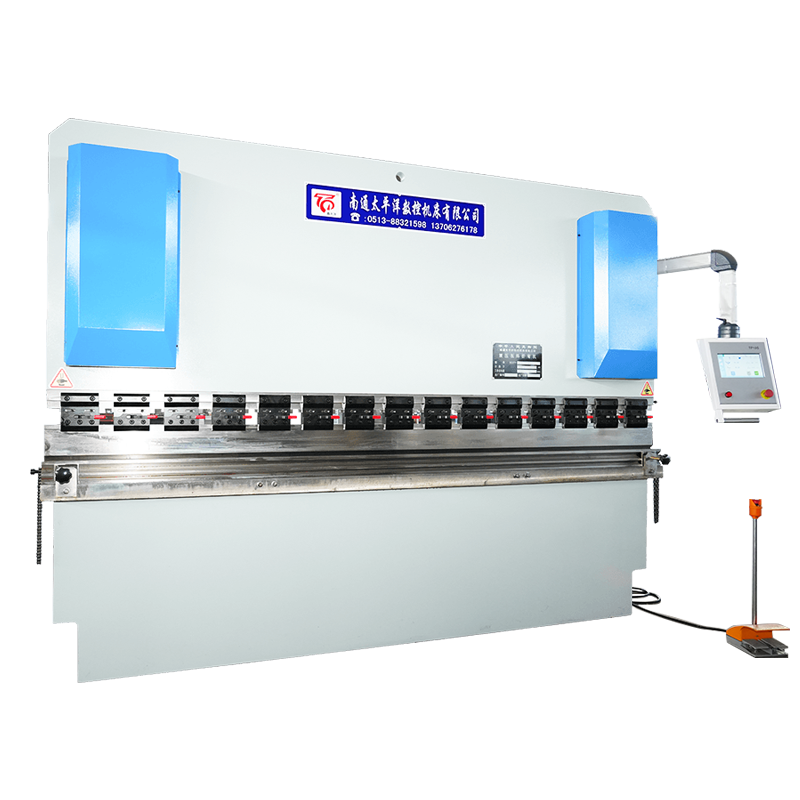 Mașină de îndoit hidraulic CNC sincron cu axă de torsiune seria WC67K Presă frană CNC de gamă medie cu control TP10S sau DA41T, poziționată între opțiunile de servo-ax de torsiune și electro-hidraulice. Vizualizare produs →
Mașini CNC servo electro-hidraulice controlați fiecare cilindru într-o buclă închisă utilizând supape proporționale și cântare liniare, astfel încât poziția berbecului este măsurată mai degrabă decât asumată, iar controlul poate corecta înapoi elastic și deflexie din mers. Acestea sunt răspunsul corect atunci când toleranța unghiului este strânsă, când loturile sunt mici și amestecate sau când un operator trebuie să conducă mai multe mașini.
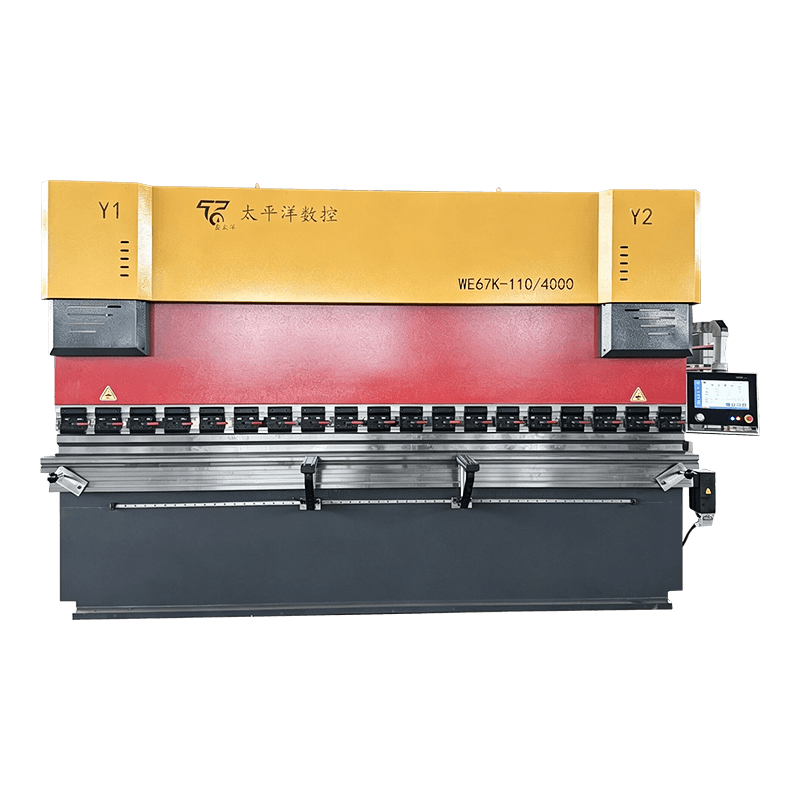 Mașină de îndoit hidraulică Servo CNC din seria WE67K Presă frână de precizie de ultimă generație cu control în buclă închisă și opțiuni Delem, ESA sau Cybelec pentru lucrări complexe de tablă. Vizualizare produs →
Dacă încă cântăriți mijlocul intervalului, o comparație practică a tipurilor de unități și unde fiecare dintre ele plătește este prezentată în acest ghid pentru alegerea mașinii de îndoit CNC potrivite .
Aceeași grosime și aceeași matriță pot solicita forțe extrem de diferite, în funcție de cât de departe ajunge poansonul în material. Îndoirea cu aer, în cazul în care foaia atinge doar umerii matriței, este linia de bază. Fondul și baterea înmulțesc această cifră, iar multiplicatorul este motivul pentru care o mașină care se îndoaie confortabil 4 mm în aer se poate lupta cu aceeași foaie sub sculele de monedă.
Consecința practică este simplă. Dacă cumpărați un tonaj pentru îndoirea aerului și treceți mai târziu la scule de monedă pentru a atinge o rază interioară strânsă, s-ar putea să vă aflați în afara capacității nominale a mașinii la o lucrare pe care ați crezut-o că este bine în ea.
Înțelegerea geometriei zonei de îndoire explică majoritatea deciziilor de specificație de mai sus. Vârful poansonului apasă foaia în deschiderea în V a matriței; umerii matriței stabilesc raza interioară; deschiderea matriței determină atât forța necesară, cât și lungimea minimă a flanșei.
Cele mai multe dispute după livrare provin mai degrabă de la o specificație incompletă decât de la o mașină defectă. O întrebare utilă precizează gradul materialului și domeniul de grosime, lungimea maximă de îndoire, cea mai mică rază interioară, flanșa minimă, toleranța unghiului în grade, standardul de scule pe care doriți să îl utilizați și standardul de siguranță pe care trebuie să îl îndeplinească mașina. În Europa, presele hidraulice de frânare sunt de obicei specificate conform EN 12622; cumpărătorii din alte regiuni ar trebui să precizeze în mod explicit cerința locală echivalentă.
O întrebare care merită pusă înainte de a semna. Solicitați furnizorului să confirme tonajul disponibil la lungimea nominală completă, nu doar la mijlocul deschiderii, și să precizeze modul în care mașina compensează deformarea pistonului. Un producător cu inginerie internă, cum ar fi Mașină-uneltă CNC Nantong Pacific , ar trebui să poată răspunde atât în scris.
Formează tabla plată în unghiuri, canale, cutii și profile curbe prin apăsarea materialului între un poanson și o matriță. Utilizările tipice includ carcase, conducte, console, părți ale șasiului, panouri de acoperiș și de perete și orice parte în care un semifabricat plat trebuie să devină o formă tridimensională.
Pentru îndoirea cu aer, înmulțiți 650 cu pătratul grosimii, împărțiți cu deschiderea matriței în V și înmulțiți cu lungimea îndoirii în metri. Apoi aplicați un factor de material: aproximativ 1,5 pentru oțel inoxidabil și 0,5 până la 0,6 pentru aluminiu. Adăugați spațiu liber dacă vă așteptați vreodată să utilizați instrumente de monedă.
Mașinile hidraulice convenționale se potrivesc lucrărilor simple, repetitive la 90 de grade, unde timpul de configurare nu este critic. Mașinile CNC, în special tipurile de servo electro-hidraulice, se plătesc singure atunci când amestecul de lucrări este variat, toleranța unghiului este strânsă sau același operator conduce mai mult de o mașină.
Fisurarea vine de obicei din îndoirea pe o margine tăiată sau tăiată cu laser cu o rază interioară prea mică pentru material sau dintr-o linie de îndoire care trece de-a lungul direcției de rulare. Springback este inerent îndoirii cu aer și crește odată cu rezistența la tracțiune, așa că are nevoie fie de supraîndoire, fie de corecție a unghiului în buclă închisă.
Se poate, cu condiția ca mașina să aibă suficient tonaj pentru cea mai groasă lucrare și suficientă lungime pentru cea mai lungă și cu condiția să acceptați că materialul subțire poate avea nevoie de unelte diferite. Foaia subțire are nevoie de o matriță îngustă și adesea un pumn mai ascuțit; tabla groasă are nevoie de o matriță largă și un tonaj mai mare.
Verificați dreptatea berbecului și fisurile cadrului, scurgerile hidraulice, etanșările cilindrilor, starea barei de torsiune sau a supapelor servo, disponibilitatea controlerului și suportul pieselor de schimb. Sculele valorează adesea mai mult decât mașina, așa că asigurați-vă că poansonul și matrița sunt potrivite și nu sunt uzate dincolo de punctul de a ține un unghi.
Produse conexe
Contactaţi-ne
Adresa fabricii
Parcul industrial Xichang, orașul Chengdong, Haiancity, Nantong City, provincia Jiangsu, China
Telefon
+86-13906278466
produse
Cod QR