Oct 20, 2026
Oțel moale de șase milimetri, lungime de 3.000 mm, 250 de bucăți pe lună. Aceste trei numere decid mai mult despre ce mașină de îndoit hidraulic aveți nevoie decât orice broșură: grosimea stabilește tonajul, lungimea îndoirii stabilește grinda, iar dimensiunea lotului decide dacă merită plătită pentru o bară de torsiune mecanică sau o servovalvă cu buclă închisă.
Răspunsul scurt este că servomașinile CNC hidraulice simple, sincronizate cu torsiune și servomașinile electro-hidraulice nu sunt mai bune sau mai rele una de cealaltă - ele sunt destinate unor lucrări diferite. Placa groasă în curse lungi se potrivește cu o presă frână hidraulică simplă cu opritor mecanic de adâncime. Folia subțire în tiraje scurte cu toleranțe strânse de unghi este locul în care sincronizarea servo își câștigă prețul numai în timpul de configurare. CNC-ul cu bară de torsiune se află în mijloc și este mașina pe care majoritatea magazinelor o cumpără de fapt. Restul acestui articol este despre confirmarea acestei diviziuni față de propriile părți.
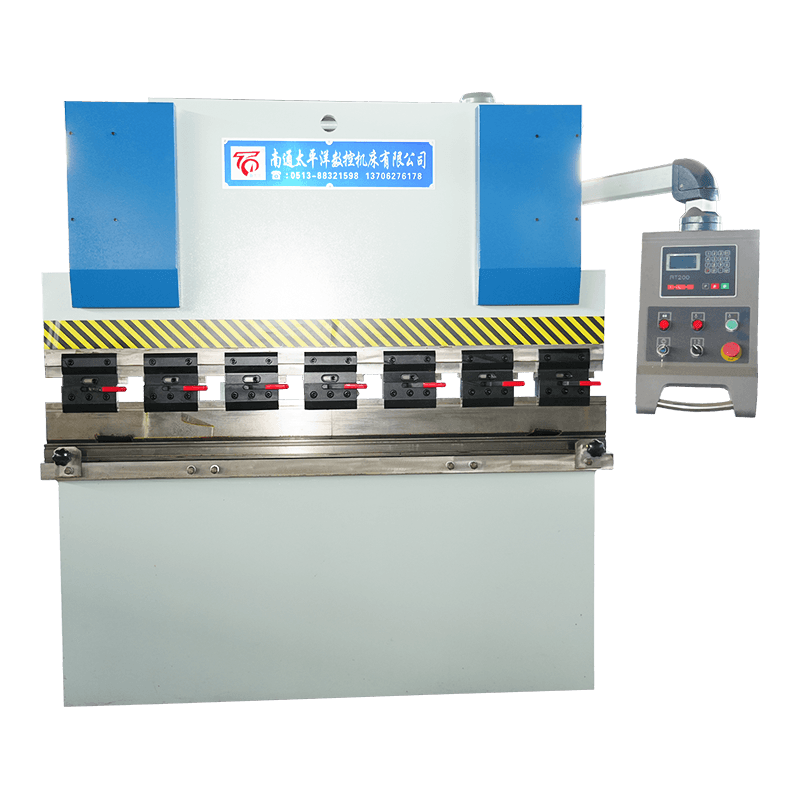
O presă de frână este o presă cu un opritor de adâncime neobișnuit de precis. Două rame laterale poartă un pat inferior fix care susține matrița; doi cilindri hidraulici din partea superioară a cadrului antrenează berbecul, care poartă poansonul. O pompă livrează ulei printr-un bloc de supape, berbecul se deplasează în jos într-o poziție programată, iar unghiul de îndoire vine de la cât de departe intră poansonul în matriță. Nu există nicio „setare de unghi” fixă nicăieri în mașină - doar adâncime și răspunsul materialului la aceasta.
Trei lucruri decid dacă îndoirea se repetă de o mie de ori: cât de paralel rămâne berbecul în timp ce coboară, cât de precis este măsurată adâncimea și dacă patul este compensat pentru deformarea pe care o provoacă forța de îndoire. Presiunea sistemului pe mașinile de acest tip se situează, de obicei, undeva în intervalul 200-300 de bari, dar presiunea nu este cea care controlează calitatea - este poziția.
Paralelismul este locul în care cele trei familii de mașini se separă. O mașină hidraulică simplă menține berbecul la nivel printr-o legătură mecanică și opritoare fixe; o mașină sincronizată cu torsiune leagă cei doi cilindri împreună cu un arbore de torsiune și folosește o axă CNC pentru adâncime; un servomașină electro-hidraulic oferă fiecărui cilindru propria supapă proporțională și scară liniară, astfel încât cele două părți sunt corectate independent de câteva ori pe secundă.
Această diferență apare ca timp de configurare și ca toleranță pe o foaie subțire. La o mașină de torsiune, o schimbare de material sau de unghi înseamnă noi valori de adâncime și o îndoire de probă; pe o mașină servo, acele valori trăiesc în program și Y1/Y2 sunt în buclă închisă, ceea ce contează când rulați 30 de piese diferite pe săptămână în foaie de 1,5 mm.
| Caracteristică | WC67Y simplu hidraulic | CNC WC67K sincronizat cu torsiune | Servo CNC electro-hidraulic WE67K |
|---|---|---|---|
| Sincronizare ram | Legătura mecanică | Arborele de torsiune plus opritoare mecanice | Servovalvă plus cântare liniare pe cilindru |
| Controlul adâncimii | Roată de mână sau simplu NC | Axa Y CNC, motorizata | CNC cu buclă închisă Y1/Y2 |
| Configurare piese noi | Cel mai lung, stabilit prin curbe de probă | Moderat, unghiuri stocate în program | Cele mai scurte valori repetabile |
| Cel mai potrivit | Placă groasă, profile simple, volum redus | Loturi mixte într-un atelier general de muncă | Foaie subțire, unghiuri strânse, lucrul repetat |
| Cost relativ | Cel mai scăzut | Mijloc | Cel mai înalt |
Acolo unde este suficientă calea de mijloc, mașina cu axă de torsiune este de obicei cea mai bună achiziție: se ocupă de o combinație largă de lucru din oțel moale și inox, păstrează setările unghiului într-un program și nu suportă prețul unui servosistem.
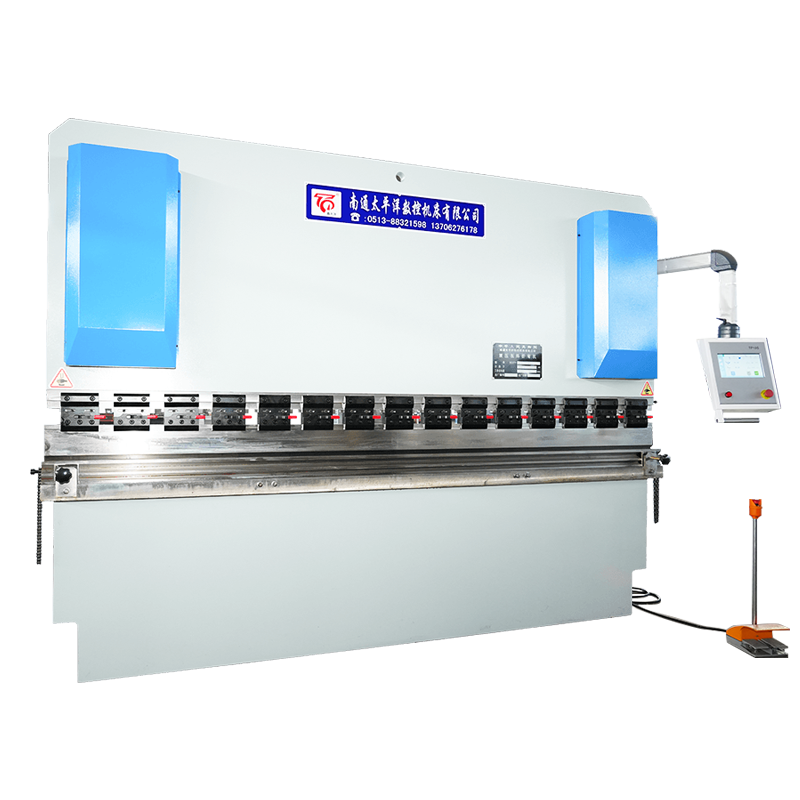 Presă frană hidraulică CNC sincronă cu axă de torsiune WC67K O presa frana CNC de gama medie pentru lucru mixt din otel moale si inox, cu programe de unghi memorate si ecartament din spate si cursa servocontrolate. Vizualizare produs →
Tonajul nu este o chestiune de gust. Pentru curbarea cu aer în oțel moale, o formulă de atelier care poate fi prelucrată este P (tone pe metru) ≈ 65 × t² / V, unde t este grosimea plăcii și V este deschiderea matriței. Punctul de pornire obișnuit este V = 8 × t. Prin urmare, o placă de 6 mm rulează pe o matriță de 48 mm și necesită aproximativ 49 t/m; printr-un cot de 3.000 mm care reprezintă aproximativ 146 t, astfel încât o mașină de 160–200 t acoperă lucrarea cu o marjă de lucru.
Pentru magazinele care îndoaie în mare parte plăci mai grele în profile simple, o mașină hidraulică convențională cu ecartament motorizat acoperă munca fără a plăti pentru sincronizarea servo.
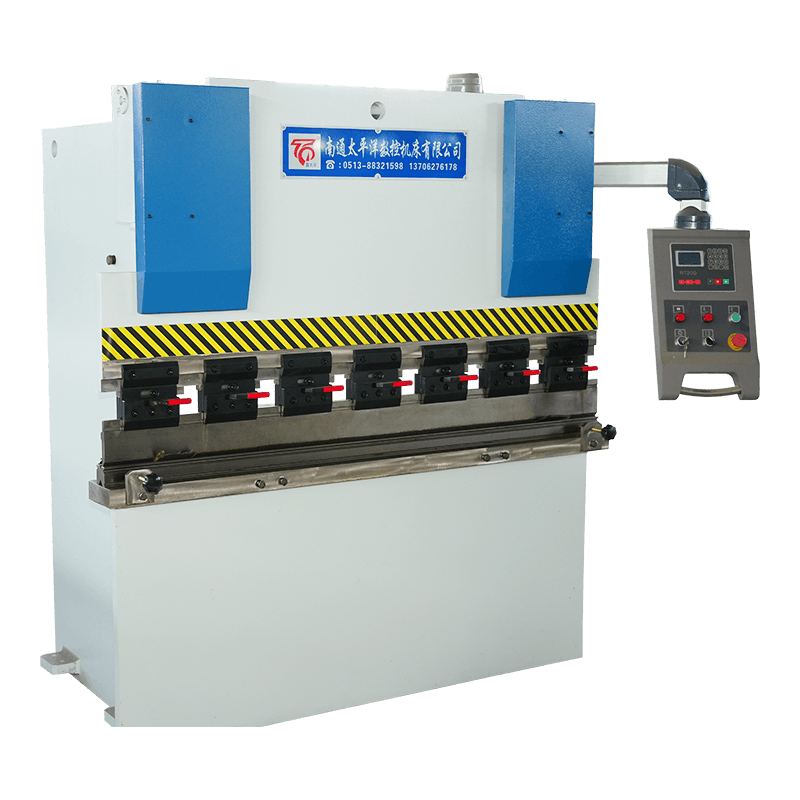 Seria WC67Y NC Presă frână hidraulică din tablă Presă frană hidraulică NC rentabilă pentru plăci mai grele și profile simple, cu stocare program E21 sau RT200 și compensare manuală opțională. Vizualizare produs →
Cele mai multe plângeri de unghi se regăsesc la patru cauze și doar una dintre ele este sistemul de control al mașinii. Prima este deformarea: sub sarcină, berbecul se înclină în sus în mijloc și patul se înclină în jos, astfel încât o îndoire pe toată lungimea iese mai adânc în centru decât la capete. Încoronarea - un set de pene sau compensare hidraulică în pat - este soluția standard și ar trebui să fie pe lista dvs. de specificații dacă vă îndoiți în mod obișnuit aproape de capacitatea maximă.
A doua este variația materială. Toleranța grosimii foii înseamnă că două foi din bobine diferite se pot îndoi diferit la aceeași adâncime a pistonului, motiv pentru care îndoirea cu aer necesită întotdeauna o piesă de testare la începutul unui lot. Al treilea este elastic, care se ridică odată cu rezistența la tracțiune - inoxidabilul și tipurile de aliaje scăzute de înaltă rezistență se retrag considerabil mai mult decât oțelul moale și necesită fie îndoire excesivă, fie corectare a unghiului. A patra este temperatura uleiului: o mașină care funcționează rece dimineața și fierbinte după-amiaza poate varia dacă valoarea adâncimii nu este compensată în control. Pe o mașină servo-sincronizată, această deriva este corectată continuu; pe o mașină de torsiune nu este.
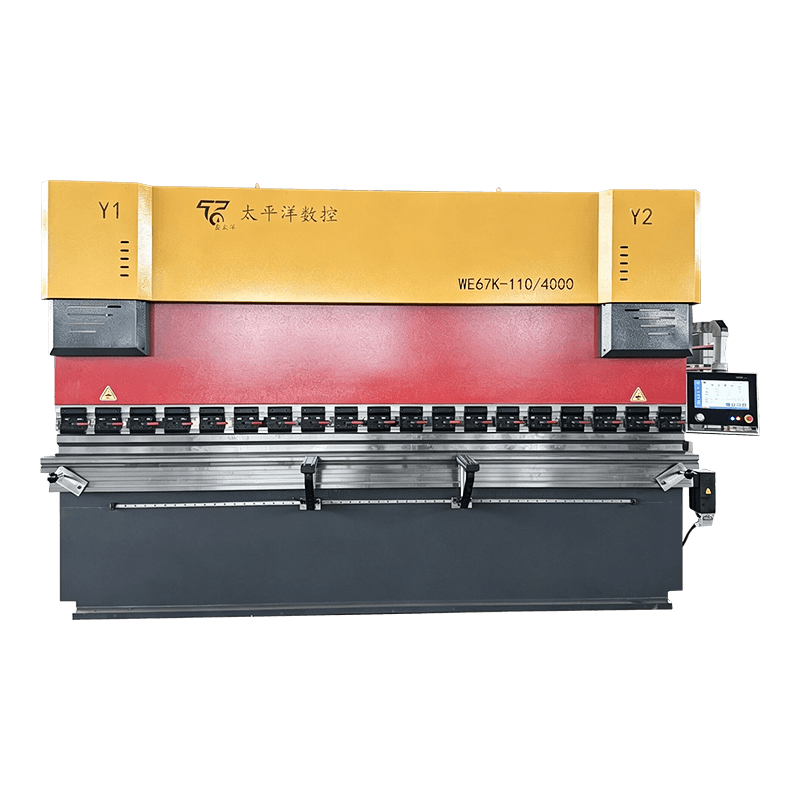 WE67K Servo-Hidraulic CNC Presa frana Presă frână servo-sincronizată de înaltă precizie cu ecartament de spate multi-ax și corecție continuă pentru o precizie constantă de îndoire pe toată lungimea de lucru. Vizualizare produs →
Presele hidraulice de frână eșuează în locuri previzibile și aproape toate defecțiunile scumpe încep ca fiind ieftine. Circuitul hidraulic, sincronizarea și ecartamentul din spate reprezintă majoritatea opririlor neplanificate, iar o rutină săptămânală scurtă le prinde pe majoritatea înainte de a deveni o oprire a producției. Al nostru Ghid de întreținere a mașinii de îndoit hidraulic acoperă programul complet; acestea sunt cele cinci lucruri care merită făcute mai întâi.
Două mașini cu același tonaj și lungime de îndoire pot fi achiziții foarte diferite, deoarece numărul de titlu nu spune nimic despre control, încoronare sau test de acceptare. Puneți următoarele pe hârtie înainte de a compara prețurile.
| Articol | Ce să precizez | De ce contează |
|---|---|---|
| Forța nominală | Tonajul la o deschidere stabilită a matriței și rezistența materialului | Previne supraîncărcarea atunci când montați ulterior o matriță mai îngustă |
| Lungimea îndoirii | Poziții de îndoire pe toată lungimea și decentrate | Deformarea cadrului este cea mai gravă la capete |
| Repetabilitate unghiulară | Numărul de curbe de testare și toleranța acceptată | Singurul cec care reflectă producția reală |
| Siguranță | Perdea luminoasă, control cu două mâini, protecție supapă de siguranță | Cerințe legale și protecție a operatorului |
| Documentare | Schema hidraulica, schema electrica, backup parametri | Reduce timpul de depanare la jumătate |
| Piese de schimb | Truse de etanșare, elemente de filtrare, componente pentru calibrul din spate | Timpul de nefuncționare depinde de ceea ce este deja pe raftul tău |
Pentru referință, Nantong Pacific CNC Machine Tool construiește toate cele trei arhitecturi - servo hidraulic simplu, sincronizat cu torsiune și electro-hidraulic - în Haian, Jiangsu și exportă în Asia de Sud-Est, Europa, SUA și Orientul Mijlociu. Puteți revizui gama completă de presă frână alături de foarfece, mașini de laminare și prese, ceea ce ajută atunci când un singur furnizor trebuie să acopere o întreagă linie de fabricație, mai degrabă decât o singură mașină.
Partea hidraulică descrie acționarea: presiunea uleiului mișcă berbecul. CNC descrie controlul care setează adâncimea berbecului, poziția ecartamentului din spate și uneori încoronarea. Majoritatea preselor hidraulice moderne sunt CNC într-o anumită formă, astfel încât cei doi termeni se suprapun mai degrabă decât concurează.
Utilizați P (t/m) ≈ 65 × t² / V pentru oțel moale, cu V = 8 × t. O placă de 6 mm pe o matriță de 48 mm are nevoie de aproximativ 49 t/m, deci o îndoire de 3.000 mm necesită aproximativ 146 t - o mașină de 160 până la 200 t o acoperă cu margine.
Prețul se mișcă în funcție de tonaj, lungime de îndoire, număr de axe CNC, încoronare și scule. Două mașini de aceeași dimensiune pot ateriza departe una de cealaltă odată ce sunt adăugate sincronizarea servo și un control pe 3 1 sau 4 1 axe, așa că solicitați o ofertă pentru propriile desene ale pieselor.
Urmați intervalul producătorului și luați o probă de ulei cel puțin o dată pe an. Căldura, praful și apa sunt cauzele obișnuite ale degradării timpurii, iar elementele de filtrare trebuie în mod normal înlocuite mai des decât uleiul în sine.
Da, dar materialele inoxidabile și de înaltă rezistență au nevoie de mai multă forță și mai multă compensare a returului decât oțelul moale. Dimensionați mașina pentru cel mai dur material din sarcina dvs. de lucru previzibilă, mai degrabă decât pentru munca din oțel moale de astăzi.
Perdele de lumină sau apărători laser la golul sculelor, control cu două mâini, o supapă de siguranță care protejează circuitul hidraulic împotriva suprasarcinii și opriri mecanice pe pilon. Confirmați că aparatul are certificarea necesară pe piața dvs. înainte de a fi expediat.
Produse conexe
Contactaţi-ne
Adresa fabricii
Parcul industrial Xichang, orașul Chengdong, Haiancity, Nantong City, provincia Jiangsu, China
Telefon
+86-13906278466
produse
Cod QR