
Sep 23, 2026
O foarfecă hidraulică pentru plăci nu este doar o unealtă, ci este coloana vertebrală a sauicărei linii serioase de fabricare a tablei. Spre deosebire de alternativele mecanice sau laser, folosește fluid presurizat pentru a genera forță constantă, producând margini pătrate, fără bavuri pe materiale de până la 25 mm grosime, fără zone afectate de căldură. Conform datelor din industrie de la Asociația de echipamente de forjare și presare din China, foarfecele hidraulice reprezintă peste 60% din instalațiile industriale de tăiere a plăcilor din fabricarea de echipamente grele, tocmai pentru că combină puterea brută cu precizie repetabilă.
O forfecare hidraulica cu placi functioneaza pe principiul lui Pascal: un motor electric actioneaza o pompa hidraulica, care impinge uleiul intr-un cilindru. Pistonul cilindrului aplică forță lamei superioare, care coboară împotriva lamei inferioare fixe pentru a forfea materialul. Întregul ciclu – prindere, tăiere, retragere – este controlat de un bloc de supape și adesea de un controler CNC pe modelele moderne.
Componentele cheie și rolurile lor:
Înțelegerea acestor părți ajută la diagnosticarea problemelor obișnuite, cum ar fi lamele târâtoare sau tăieturile neuniforme - subiecte abordate în depanarea mașinii de forfecare a plăcilor obișnuite .
Decizia se reduce adesea la trei factori: grosimea materialului, volumul de producție și calitatea marginilor. Mai jos este o comparație bazată pe date bazată pe un sondaj a 120 de magazine de fabricare din America de Nord și Europa (Fabricating & Metalworking Magazine, 2025).
Recomandări cheie: Foarfecele hidraulice oferă cel mai mic cost per tăiere pentru plăcile cu grosime medie (≥3 mm), producând în același timp o distorsiune termică zero. Laserul excelează la contururi complexe și foi subțiri, dar costul său de operare crește vertiginos atunci când grosimea depășește 6 mm. Pentru majoritatea aplicațiilor de forfecare generală și de fabricație structurală, forfecarea hidraulică cu plăci rămâne soluția cea mai economică și fiabilă.
Fiecare forfecare a plăcilor hidraulice se încadrează în una dintre cele două categorii structurale: ghilotină (faznă mobilă) or grindă de leagăn . Alegerea afectează amprenta la sol, spațiul liber al lamei și capacitatea de a manipula placa grea.
Într-un design de ghilotină, lama superioară se mișcă vertical în interiorul șinelor de ghidare, asigurând un unghi constant de greblare. Acest lucru permite tăierea plăcilor extrem de groase (până la 40 mm în unele configurații) cu mai puțină distorsiune. Dezavantajul: cadrul este mai greu și necesită o fundație mai profundă. Producători precum Nantong Pacific oferă un 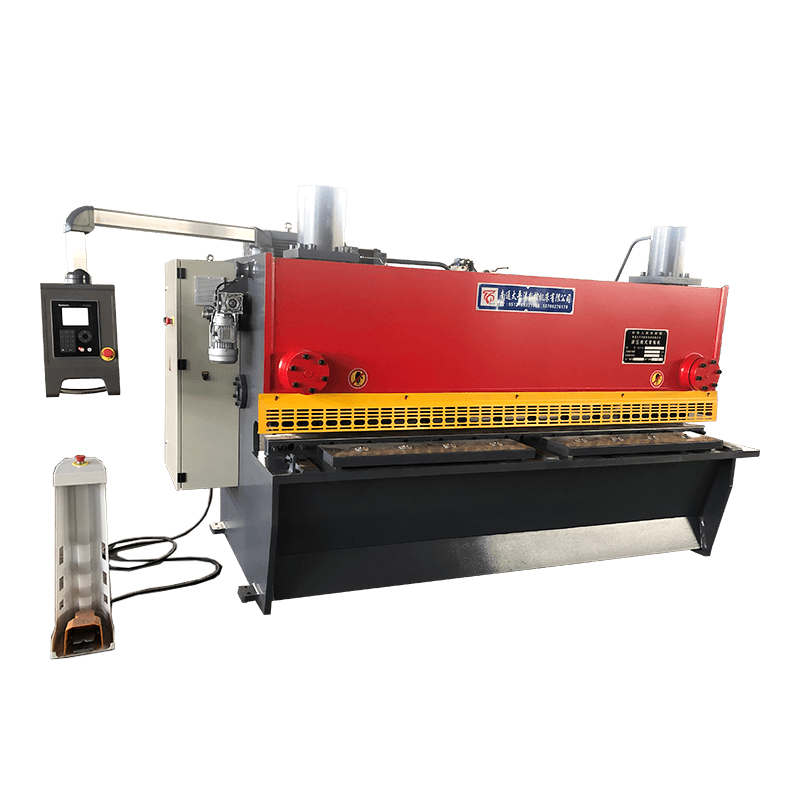 Mașină de forfecare cu ghilotină hidraulică CNC din seria QC11Y/K Această foarfecă ghilotină excelează la tăierea plăcilor groase cu o distorsiune minimă, făcând-o ideală pentru producția în loturi cu ecartament de spate programabil și blocări servo-controlate. Vizualizare produs → cu un ecartament de spate programabil și dispozitive de fixare servo-controlate, ceea ce îl face ideal pentru producția în loturi.
Forfecarea fasciculului oscilant deplasează lama superioară într-un arc în jurul unui punct de pivotare. Acest lucru reduce greutatea cadrului și îmbunătățește accesul la zona lamei. Este excelent pentru foi mai subțiri (0,5–16 mm) și spații înguste. The 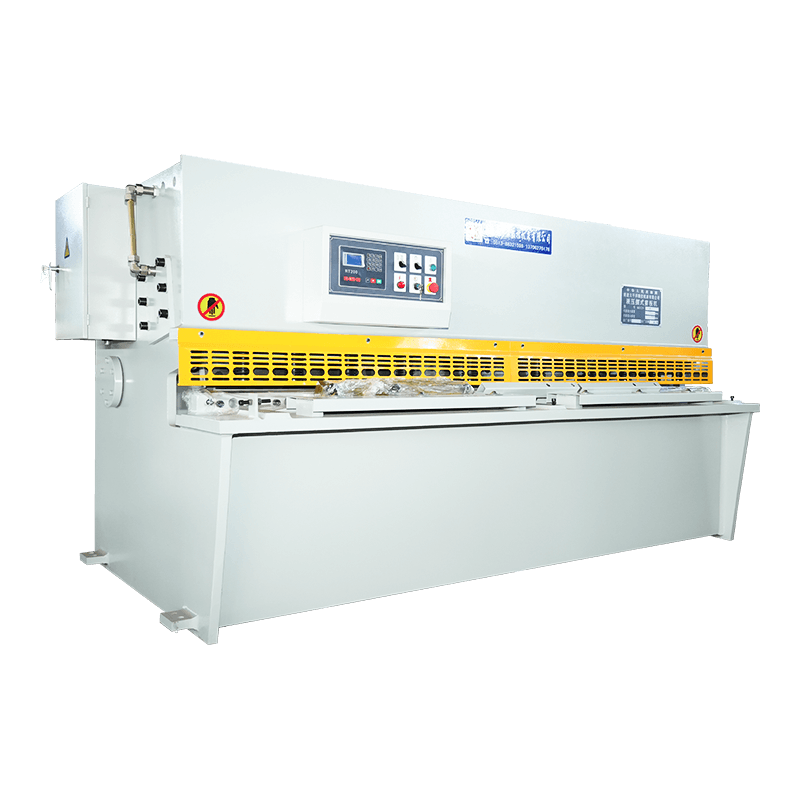 Seria QC12Y/K Mașină de forfecare hidraulic cu fascicul pivotant CNC Proiectată pentru foi subțiri (0,5–16 mm), această foarfecă cu grinzi oscilante oferă viteză mare de tăiere, amprentă compactă și control CNC precis pentru fabricarea ușoară a oțelului. Vizualizare produs → oferă viteză mare de tăiere și o amprentă mai mică, populare în fabricarea ușoară a oțelului și industriile auto.
| Caracteristică | Ghilotină (QC11Y/K) | Grinda oscilantă (QC12Y/K) |
|---|---|---|
| Grosimea maximă de tăiere (tipică) | 40 mm | 16 mm |
| Reglarea jocului lamei | Hidraulic, servo-controlat | Manual sau motorizat |
| Greutatea cadrului | Greu (necesită podea armată) | Brichetă (pardoseală industrială standard) |
| Viteza de taiere | 5–12 lovituri/min | 10–20 lovituri/min |
| Cel mai bun pentru | Placă grea, oțel structural | Tablă, ecartament ușor/mediu |
Alegerea dintre ele nu ține doar de mașină, ci de amestecul dvs. de materiale, spațiul pe podea și debitul așteptat. Pentru o imagine de ansamblu cuprinzătoare, citiți introducere în mașinile de forfecat plăci .
Cântărirea acestor factori în raport cu volumul dumneavoastră de producție vă va ghida către specificația corectă. Multe magazine constată că a 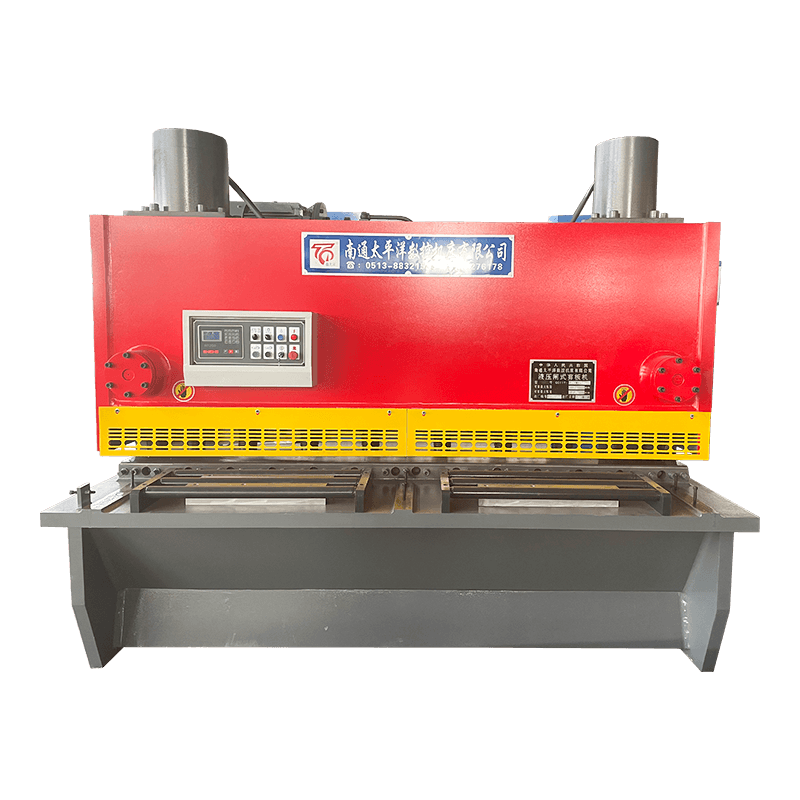 Nantong Pacific - Furnizor de ghilotină hidraulică cu acoperire globală Alegerea unui furnizor de încredere asigură calitate și servicii; Nantong Pacific oferă o gamă completă de mașini de tuns și sprijină clienții din întreaga lume cu asistență pre-vânzare până la post-vânzare. Vizualizare produs → se rambursează în decurs de 18 luni datorită deșeurilor reduse și a debitului mai mare.
Întreținerea corespunzătoare dublează durata de viață a unei foarfece hidraulice. Respectarea programului producătorului nu este negociabilă, dar iată trei practici cu impact mare:
Pentru o scufundare mai profundă în procedurile de reparație, consultați ghidul nostru despre defecțiuni și soluții comune ale mașinii de forfecare .
Î1: Pentru ce se folosește o forfecare hidraulică cu placă?
O foarfecă hidraulică cu plăci taie foile metalice în lățimi sau lungimi precise folosind o lamă acţionată hidraulic. Este metoda standard pentru tăierea, tăierea și pregătirea plăcilor pentru îndoire, sudare sau formare ulterioară.
Î2: Care este diferența dintre o ghilotină și o forfecare cu fascicul pivotant?
Foarfecele de ghilotină deplasează lama pe verticală și pot tăia plăci mai groase (până la 40 mm). Foarfecele cu fascicul pivotant pivotează lama pe o balama, oferind o viteză mai mare și un cadru mai ușor pentru materiale de până la ~16 mm.
Î3: Poate o forfecare hidraulică cu plăci să taie oțel inoxidabil?
Da. Majoritatea foarfecelor hidraulice pot tăia oțel inoxidabil 304/316 până la 8–12 mm, cu un spațiu adecvat al lamei și un unghi de greblare. Unele modele necesită o setare de presiune scăzută pentru a evita întărirea prin lucru.
Î4: Cum aleg lungimea potrivită de tăiere?
Măsurați cea mai lungă farfurie standard plus o marjă de 15%. Dimensiunile comune sunt 2500 mm, 3200 mm și 4000 mm. Subdimensionarea unei foarfece vă limitează capacitatea de lucru, în timp ce supradimensionarea crește costurile și spațiul de podea.
Î5: De ce întreținere are nevoie zilnic un foarfec hidraulic?
Verificați nivelul uleiului, purjați aerul din circuitul hidraulic, inspectați lamele pentru fisuri și lubrifiați șinele de ghidare. Testați, de asemenea, clemele de prindere și butonul de oprire de urgență.
Î6: Merită investiția un ecartament de spate CNC?
Da pentru producția în loturi. Un ecartament din spate CNC îmbunătățește repetabilitatea de la ±0,5 mm la ±0,1 mm și reduce timpul de configurare cu 70%. Se achită singur în 6 luni într-un magazin cu amestecuri mari.
Î7: De ce forfecarea mea lasă o bavură pe marginea tăiată?
Bavurile indică lame tocite, degajare incorectă (decalaj prea mare) sau elemente de fixare uzate. Reglați spațiul liber în funcție de grosimea materialului (de obicei 5-8% din grosime) și reascuțiți lamele dacă este necesar.
Î8: Poate fi integrată o forfecare hidraulică cu plăci într-o linie automată?
Da. Foarfecele hidraulice CNC moderne suportă comunicarea în rețea (EtherCAT, Profinet) și pot fi conectate cu alimentatoare de bobine, stivuitoare și roboți de îndoire pentru linii de golire complet automatizate.
Produse conexe
Contactaţi-ne
Adresa fabricii
Parcul industrial Xichang, orașul Chengdong, Haiancity, Nantong City, provincia Jiangsu, China
Telefon
+86-13906278466
produse
Cod QR


