
Sep 16, 2026
Când o placă de oțel carbon de 6 mm are nevoie de o îndoire precisă de 90 de grade cu o acuratețe repetabilă, o presă de frână hidraulică este singura mașină care oferă tonajul și controlul necesar. Spre deosebire de presele manuale sau mecanice, sistemele hidraulice oferă un tonaj complet pe toată durata cursei, făcându-le ideale pentru plăci groase, piese lungi și setări complexe de matrițe. Acest articol explică modul în care funcționează presele hidraulice, compară cele două tipuri de sincronizare dominante și vă ghidează prin parametrii cheie pe care trebuie să îi luați în considerare înainte de a cumpăra.
Toate presele hidraulice de franare folosesc cilindri hidraulici pentru a deplasa berbecul (grindul superior) in jos. Pompa împinge uleiul în cilindri, generând forță care este transmisă prin berbec către poanson, care presează foaia într-o matriță în V. Avantajul fundamental al hidraulicii este densitatea forței: un cilindru compact poate produce sute de tone fără inerția mecanică a unui volant sau a unui ambreiaj.
Viteza cursei și poziția sunt controlate de servovalve sau supape proporționale. În modelele CNC moderne, controlerul comşiă supapele pentru a obține o poziție precisă a punctului mort inferior, compensând schimbările de temperatură a uleiului și deformarea cadrului. Conform manualelor din industrie, o presă de frână hidraulică bine reglată poate menține unghiuri de îndoire în ±0,5° pe parcursul a mii de cicluri.
Presa frana mecanica se bazeaza pe un arbore excentric rotativ pentru a misca berbecul. Ele oferă viteză mare, dar o reglare limitată a cursei și riscă să supraîncărce trenul de transmisie atunci când se îndoaie aproape de capacitate. Presele hidraulice, pe de altă parte, au un sistem de reducere a presiunii încorporat: dacă materialul este prea gros sau nepotrivirea matriței este extremă, supapa de siguranță se deschide, prevenind deteriorarea mașinii și a sculelor. Această marjă de siguranță este esențială în mediile de atelier unde grosimea materialului variază de la lot la lot.
Toate presele hidraulice trebuie să mențină piciorul paralel cu masa în timpul îndoirii. Sunt utilizate două mecanisme dovedite: sincronizarea axelor de torsiune (mecanică) și sincronizarea servo electrohidraulică. Fiecare se potrivește cu diferite scări de producție și cerințe de precizie.
Acest design folosește o bară de torsiune care conectează cilindrii hidraulici din stânga și din dreapta. Când cilindrii se mișcă, bara de torsiune forțează ambele părți să se deplaseze în mod egal. Sistemul este robust din punct de vedere mecanic, nu necesită feedback electronic și este ușor de întreținut. Este cea mai rentabilă alegere pentru îndoirea de uz general până la grosimea plăcii de până la 6 mm. Pentru un cal de bătaie de încredere din această categorie, 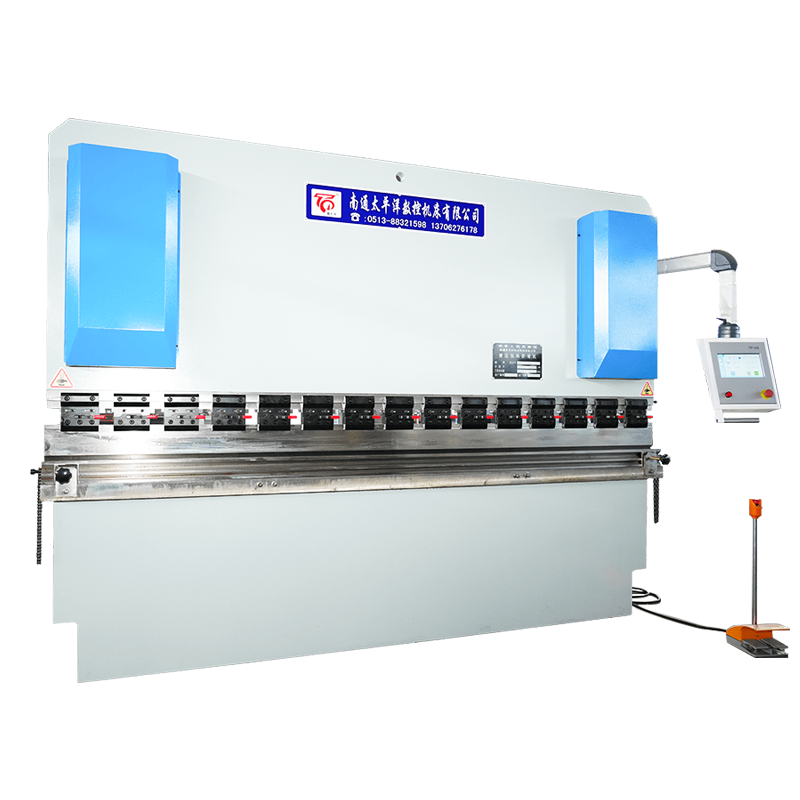 Presa frana hidraulica CNC sincrona cu axa de torsiune WC67K Această presă frână sincronizată mecanic oferă paralelism de încredere fără feedback electronic, ceea ce o face o alegere rentabilă pentru îndoirea generală de până la 6 mm grosime, ideală pentru producția de volum mare. Vizualizare produs → oferă o structură dovedită cu un cadru sudat din tablă de oțel analizată de software-ul ANSYS.
Aici, fiecare cilindru este controlat independent de o servovalvă și un encoder liniar. Controlerul CNC compară continuu pozițiile berbecului din stânga și din dreapta și ajustează debitul de ulei în timp real. Acest lucru permite un paralelism foarte mare – de obicei cu 0,02 mm – și permite programarea compensării coroanei în controler. The 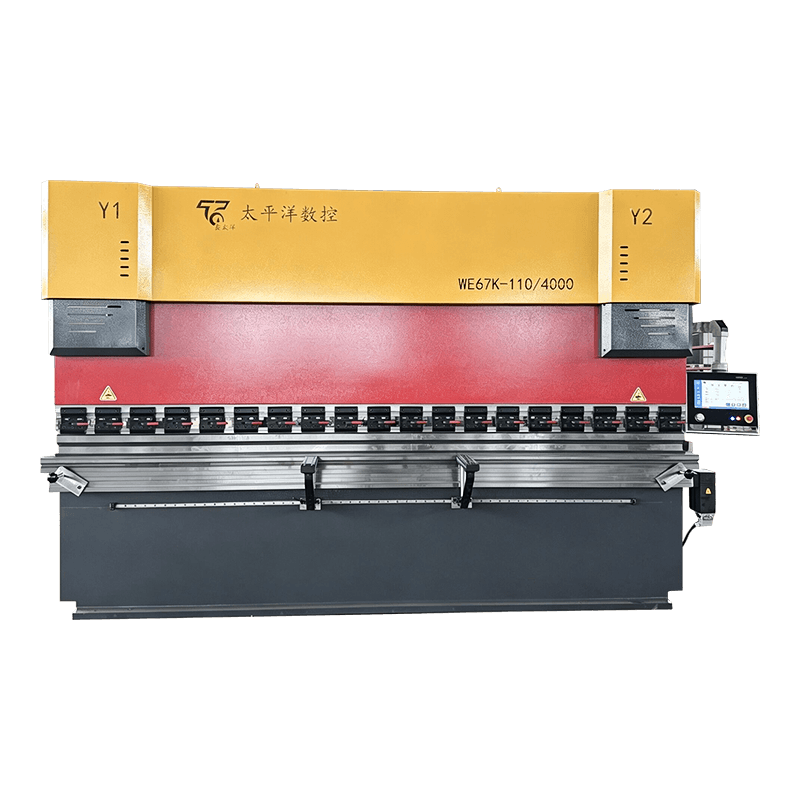 WE67K Servo Electrohidraulic CNC Presa frana hidraulica Cu control independent de servo-valve și codificatoare liniare, acest model atinge paralelismul cu 0,02 mm și acceptă compensarea încoronării, potrivit pentru lucrări aerospațiale și arhitecturale de precizie. Vizualizare produs → este conceput pentru industriile care necesită îndoire de înaltă precizie pe piese lungi, cum ar fi panourile arhitecturale din oțel inoxidabil și aerospațial.
Ambele serii sunt disponibile în intervale de tonaj de la 40 la 1000 de tone și pot fi echipate cu scule standard sau personalizate. Alegerea depinde în primul rând de toleranța unghiulară necesară și de volumul de producție – modelele electrohidraulice costă mai mult în avans, dar reduc deșeurile și timpul de instalare în cursele cu amestec ridicat.
Selectarea mașinii potrivite depășește tonaj. Următorii parametri trebuie să fie potriviți cu geometria piesei de prelucrat, materialul și volumul dorit.
| Parametru | De ce contează | Gama tipică |
|---|---|---|
| Forța de încovoiere (tonaj) | Determină grosimea maximă a plăcii pe care o puteți îndoi | 40 – 1000 tone |
| Lungimea de îndoire | Trebuie să acopere cea mai lungă piesă de prelucrat pe care o prelucrați | 1,5 – 8 m |
| Accident vascular cerebral | Afectează înălțimea maximă a flanșei laterale | 100 – 400 mm |
| Adâncimea gâtului | Distanța de la cadru la centrul matriței | 200 – 500 mm |
| Sistem de control | 2 axe (Y1 Y2) față de 4 axe (Y1 Y2 X R) | CNC cu ecran tactil |
| Ecartament din spate | Ecartament automat pentru lățimi repetabile ale flanșelor | Axa X ± 0,1 mm |
Pe lângă parametrii standard, luați în considerare flexibilitatea constructorului de mașini-unelte. Producători precum Nantong Pacific oferă modele non-standard - de exemplu, paturi foarte lungi sau cadre armate pentru îndoirea oțelului inoxidabil - care poate fi un avantaj atunci când proiectele dvs. nu se încadrează în specificațiile catalogului. Pentru multe magazine, 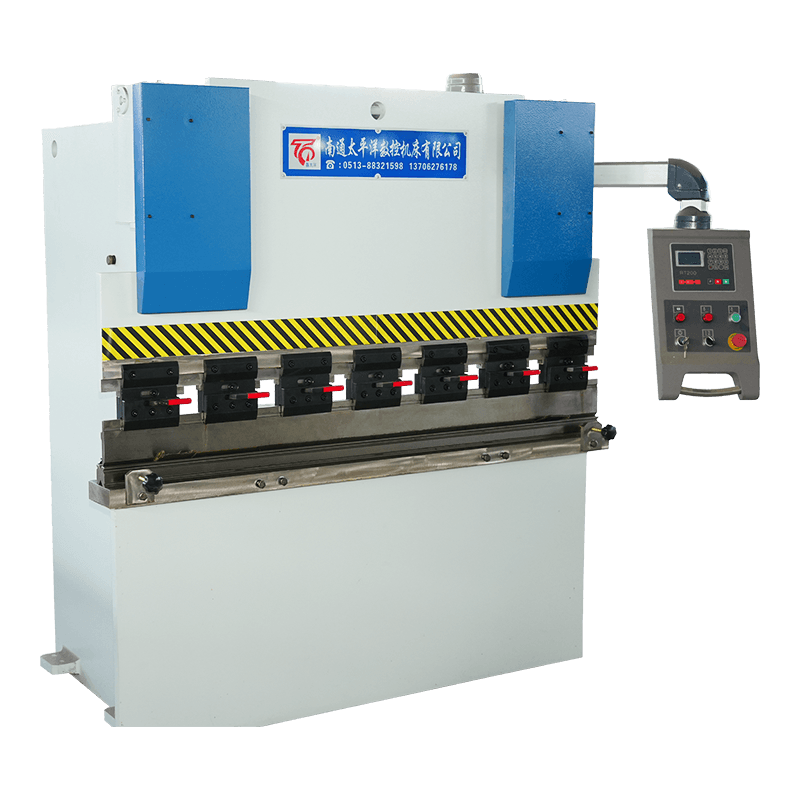 WC67Y mașină hidraulică de îndoit tablă O presă frână NC robustă de nivel de bază, cu controler E21 și cadru sudat din oțel, proiectată pentru atelierele mici și mijlocii care au nevoie de îndoire fiabilă, cu întreținere redusă, fără caracteristici CNC avansate. Vizualizare produs → servește ca o soluție de bază robustă atunci când funcțiile CNC nu sunt încă necesare.
Pentru o privire mai aprofundată asupra funcționării zilnice și a depanării, consultați defecțiuni comune ale mașinii de îndoit hidraulic și soluțiile acestora and practici de întreținere adecvate .
Presele hidraulice de frânare sunt durabile, dar neglijarea calității fluidului, a stării de etanșare și a curățeniei filtrului duce la scăderi de presiune și la deviația de poziționare. O listă de verificare săptămânală simplă - verificarea nivelului uleiului, inspecția scurgerilor și curba de testare cu o matriță cunoscută - poate prelungi durata de viață a mașinii cu ani. Cele mai frecvente plângeri ale operatorului includ viteza lentă a berbecului (adesea o problemă cu pompă sau supapă), îndoire neuniformă (uzura etanșării cilindrului) și variația unghiului (gabaritul din spate sau reglarea coroanei).
Multe dintre aceste probleme pot fi prevenite prin schimburi programate de ulei hidraulic (la fiecare 2000 de ore sau anual) și menținerea căilor de ghidare a berbecului curate. Dacă întâmpinați probleme persistente, ghid de depanare menționate mai devreme acoperă diagnosticarea pas cu pas pentru fiecare simptom.
R: Presele hidraulice de frânare folosesc cilindri umpluți cu ulei pentru a genera forță, ideale pentru îndoirea greutății (placă > 3 mm). Presele de frânare servo-electrice folosesc șuruburi cu bile acționate de servomotoare, oferind viteză mai mare și eficiență energetică pentru lucrul cu ecartament subțire.
R: Pentru o lungime de îndoire de 2 m cu o deschidere a matriței în V de 8× grosimea materialului, sunt necesare aproximativ 80 de tone. Utilizați formula: forță (tonă) = (lungime × grosime material² × 1,5) / deschidere matriță.
R: Da, dar oțelul inoxidabil necesită aproximativ 50% mai mult tonaj decât oțelul moale de aceeași grosime datorită rezistenței mai mari la tracțiune. Asigurați-vă că cadrul și sculele mașinii sunt dimensionate pentru forța suplimentară.
R: Cu o întreținere adecvată, o presă de frână hidraulică poate funcționa în mod fiabil timp de 20-30 de ani. Factori cheie: schimbarea regulată a uleiului, înlocuirea garniturii la fiecare 5-10 ani și evitarea supraîncărcării continue.
R: Un indicator de spate poziționează foaia cu precizie înainte de fiecare îndoire. Calibrele din spate CNC automatizează acest lucru, reducând timpul de configurare și asigurând dimensiuni repetabile ale flanșei cu ±0,1 mm.
R: Da, în special modelele servo electrohidraulice cu viteze rapide de apropiere a berbecului (până la 200 mm/s) și schimbătoare automate de scule. Sunt utilizate pe scară largă în liniile de producție de automobile și electrocasnice.
Produse conexe
Contactaţi-ne
Adresa fabricii
Parcul industrial Xichang, orașul Chengdong, Haiancity, Nantong City, provincia Jiangsu, China
Telefon
+86-13906278466
produse
Cod QR


